

当下智能手机行业竞争聚焦高端化、差异化赛道,整体市场虽承压,但产品结构升级趋势持续推进。机身轻薄、窄边框的设计潮流,大幅抬升了金属结构件的加工精度门槛,高精度加工已然成为企业核心竞争壁垒。
与此同时,行业竞争早已进入“微利时代”,在一轮又一轮的价格博弈中,单纯靠拼产能、拼报价的路越走越窄。工厂管理者们都明白:真正能拉开差距的,是良品率。
良品率瓶颈,卡在哪儿?
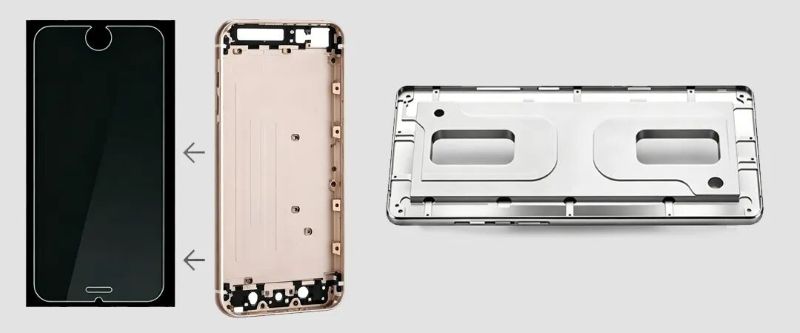
手机零件加工的内卷,不仅体现在工艺路线的比拼上,更体现在良品率的毫厘之争。一块平整的铝合金板材,要变成成品手机中框,全程需经历数十道CNC切削工序,材料去除率超过90%——相当于削掉九成废料,只留下薄薄的机身骨架。边框倒角、按键高光、扬声器开孔、耳机接口……甚至连底部螺丝的密纹高光,基本离不开数控机床的精密加工。工艺环节如此密集,任何一个工序的波动都会被放大到最终产品上,而决定这些工序稳定性的关键变量是在设备本身。当机床刚性不够时,在切削力作用下容易产生振动和变形(“让刀”)。这会导致尺寸偏差、表面振纹、刀具寿命缩短,最终造成批量产品尺寸一致性差。在手机结构件这种高精度、高表面质量要求的产品上,这些缺陷都是致命的。
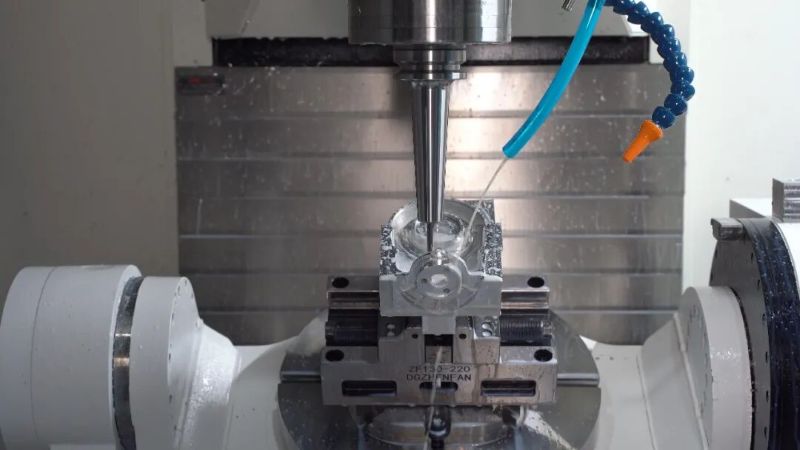
手机结构件的特征尺寸越来越小,公差要求越来越严,这要求在高速切削状态下,机床仍能提供微米级的稳定输出。刚性不足带来的振动,会直接表现为刀具切削时振动、表面刀纹、尺寸超差——批量加工中,这些就是良率损失的源头。
T-500B钻铣加工中心——精密加工的"稳定器"台群精机历经近十年市场充分验证的主力机型,其核心价值就在于"稳"——用高刚性结构为精密加工提供可重复的稳定平台。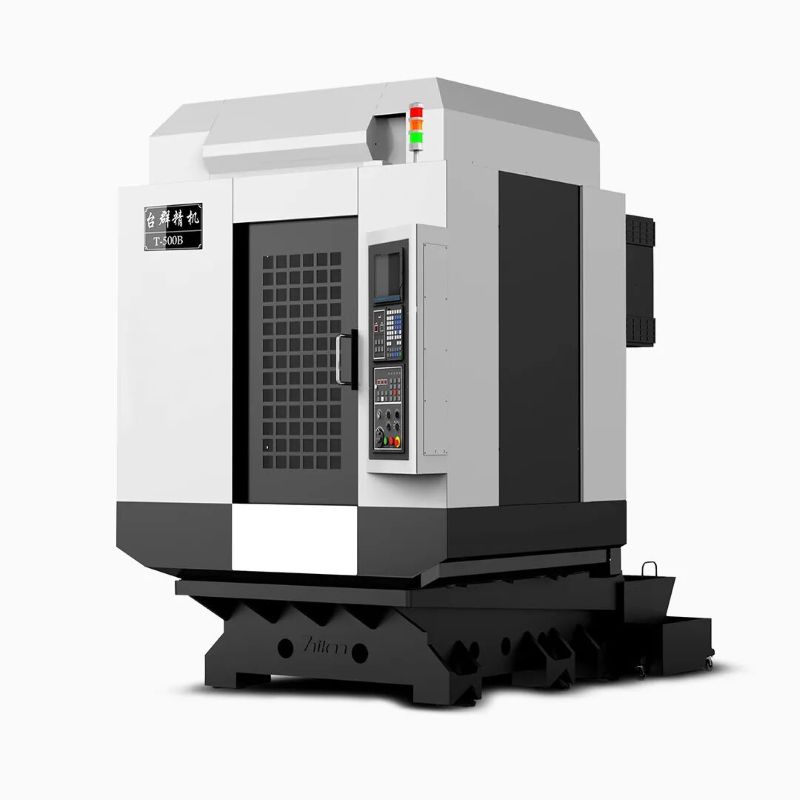
精度表现:产品位置精度可控在±0.01mm内,长宽尺寸比例可控在±0.007mm内,圆柱圆度可控在0.007mm内;结构设计:底座采用超大跨度六点支撑,提高机器的刚性及抗振性,确保加工过程的良好稳定性;驱动系统:精密级主轴标配最高转速达24000rpm,直联式传动结构,减少高速攻牙误差;响应速度:搭载高速PLC引擎,配合高速伺服换刀,最大化缩短非加工时间。
T-500A钻铣加工中心——高精切削的"实力派"T-500A依托整机原生高刚性硬件基底,抑制切削振动,长期量产保持尺寸一致性,稳定拉高批量良品率。
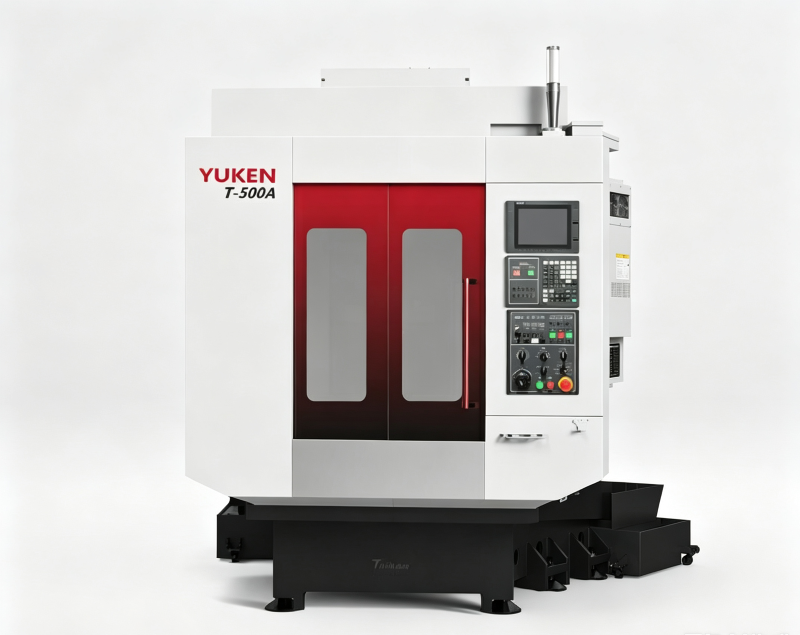
三轴联动高精度:三轴配置精密滚珠丝杆、精密直线导轨;搭配进口数控系统实时补偿坐标误差,持续锁定加工精度;直联主轴高转速:采用直联式传动结构,最高转速可达24000rpm;高速PLC引擎:提高响应速度,缩短周期,加工细节参数优化,提高进给的平滑度,改善加工效果。
由于3C产品对制造技术具有很高要求,需要通过成型轮廓曲面加工制造技术来解决手机边框在加工中出现的入刀痕、拐角痕等问题。
T-500U钻铣五轴加工中心——复杂曲面的"六边形战士"五轴联动:一次装夹即可完成复杂曲面、复杂腔体的高速高精度加工;高刚性结构:光机主体采用C型结构,经有限元分析和动力学优化设计,大幅提高刚性及抗振性,高速切削更稳;力矩电机直驱转台:直接驱动负载,无减速装置,实现高速大扭矩切削,保证转台精度与刚性的长期稳定;高转速主轴:主轴采用精密级主轴,通过直联式传动结构,标配最高转速达24000rpm。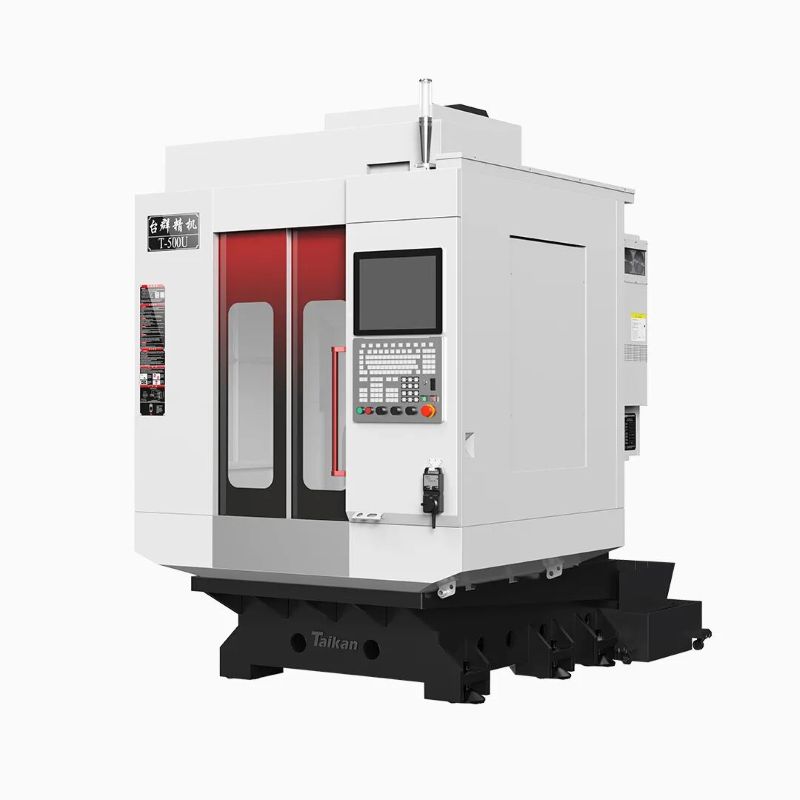
当行业卷到极致,比拼的不是谁跑得更快,而是谁站得更稳。选择台群精机,把刚性做到极致,让良率成为壁垒。


